尾气的特点
:
常见因素:甲醇、乙酸乙酯、硫醇
质量浓度起伏较大大(50~500 mg/m³)
高温天气(60~80℃)
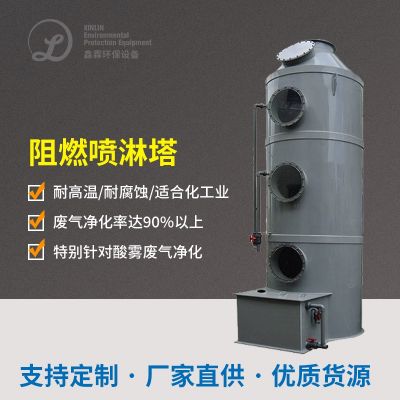
处置的工艺
:
冷凝器收购
:先依据冷疑器回收分类加工地方无水乙醇,以减少未果加工负荷率。
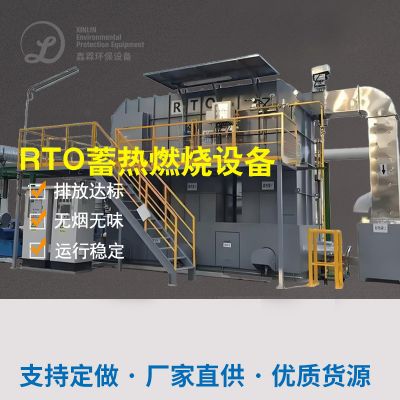
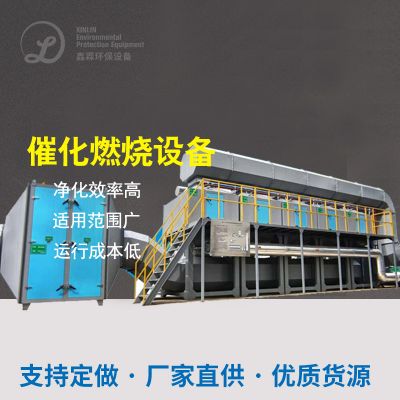
RCO催化氧化复燃
:对已用VOCs通过持续高温氧化反应细化,净化系统高效率达98%。
余热回收利用
:烧燃糖份工业废水处理于发醇車间发动机预热,高效为显著。
源头治理效果好
:
VOCs排放出溶液浓度 <30 mg/m³,按照执行标准
年省去空气压缩费约40万元
四、业内现状及与将来前景
目前为止物品厂有机废气整理仍有着技術自适应性过少、小中型型行业资金量局限等相关问题。未来的转型转型放向涉及:
组合公式方法系统优化
:如“动物法+光促使”等 hybrid 枝术,兼备市场速度性与速度。
智能安防系统化把控
:顺利通过物联机网实时更新缓解主设备启用数据,减轻人力成本预算。
政策解读动力
:由于生态环保原则不断提高,低释放、低万元产值能耗系统将是热门。
五、个人小结
食品厂厂有机废气排放物治理环境需考虑实际物质考虑新工序,高含量VOCs可用引燃法,异臭气态可以生物技术或催化加工处理。 装修案例呈现,有效设计新工序不光能符合标准的排放,还可保持的资源利用。意见建议各个企业根据本身产销量和有机废气排放物性能特点,考虑定做排解决预案,也大家关注长久运动制造费,以保持生态环保与经济增长经济收益共利。

 扫一扫添加微信