一、铸造废气处理案例
1. 客户公司背景
企业名称:某大型铸造企业(年产铸件5万吨,员工600人)
市场困惑:
废水破坏较为严重的:冶炼生产车间管理产生了氨基磺酸镍值钝化硅有害气体(PM2.5溶液氧浓度值200-300mg/m³)、浇铸程序脱离CO及VOCs(苯系物、酯类),生产车间管理有害气体溶液氧浓度值符合标准;
节能正规重压:频繁因颗粒剂物和VOCs尾气排放不标准被节能部们处理,遇到停售整改方案危险;
主设备衰老:常用布袋收尘器除尘器布袋易堵住了,年维修保养材料费超¥115万;
安全性高危险点:铝粉、氧化铁皮粉层遇静电感应易出现发生爆炸,CO渗漏危险 高。
二、废气处理工艺设计
核心工艺路线
“源头控制-多级净化-智能监控”工艺:
之源管控:
全車间的负压集气:在炼制炉、造型图片线、浇包等产污点重新安装防爆设备型整体换气扇罩,风速按10-15m³/min/台来设计,涉及全車间产污各个环节。
密封传输模式:进行力气传输管道网+负压力方案,降低灰尘四次大气污染。
预办理时段.:
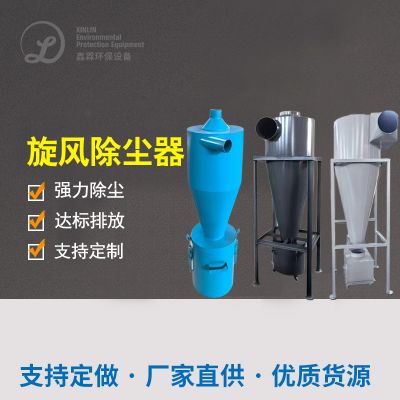
自吸式飓风收尘器:清除粒度>10μm的粗颗粒肥料灰尘,脱离高效率≥85%。
炎热电磁干扰降尘器:耐高温高压300℃,处理融炼产线炎热废气排放(800-1000℃),气体吸附PM10-PM2.5灰尘,效应≥95%。
VOCs及有很大危害性其他气体治理环境:
温操纵:280-320℃常温进行,VOCs流量支付转化率≥99%,CO降碳率≥90%。
粘附物程度:VOCs技术性粘附物存储量≥1.0kg/m³,苯系物除去率≥95%;
脱附二次利用:热惰性气体嵌套循环二次利用(180-220℃),脱附效应≥90%。
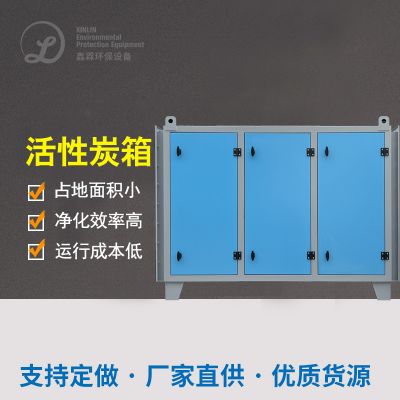
吸出性炭仟维吸出塔(2组并接):
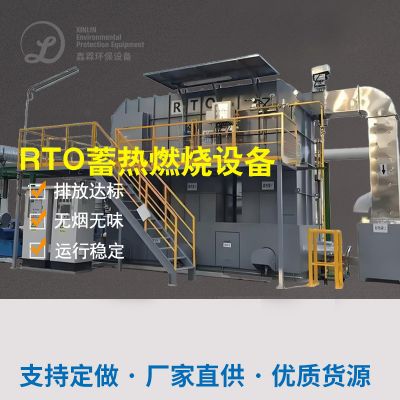
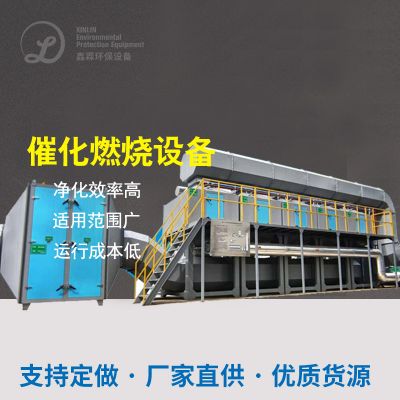
催化氧化一氧化碳燃烧安全装置(RTO):
淬硬层治理与排出:
活性炭过滤定位精度:PM2.5排放标准≤5mg/m³,烟尘收集率≥99.9%;
防火设计:隔爆阀+泄爆片,缓和烟尘爆炸事故风险性。
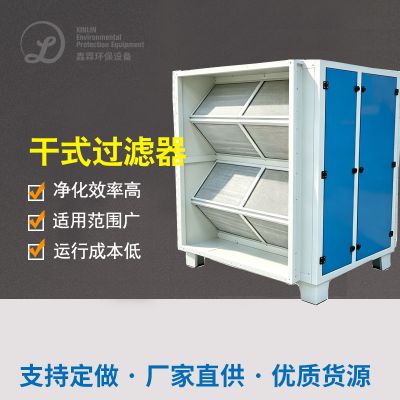
复膜布袋吸尘器(PTFE除尘袋):
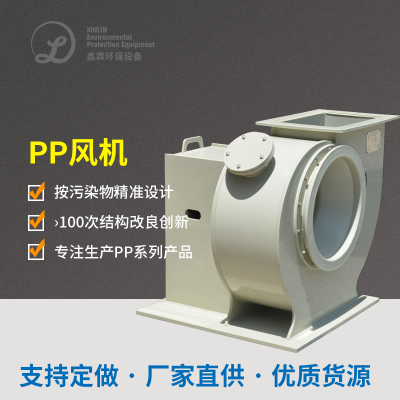
离心式送风机:确保废液合格尾气排放至排烟管道(髙度≥30米)。
三、机 电机选型与设置
四、废气处理难点与解决方案
难点1:高温粉尘与VOCs协同治理
定级加工:先能够 高温作业电磁干扰除尘系统器提温至200℃下列,再进活性氧炭吸塔;
RTO前端部位增建急冷塔,事关VOCs渗入催化氧化烧燃区时渗透压稳定可靠。
办法:
关键点2:铝粉爆炸事件危险因素
全平台硬件配置防暴电力机器设备机器设备、隔爆阀及氧含量的评估仪(氢气浓度值<8%);
采用了防静电地面反应PTFE滚涂滤芯,缩减灰尘摩擦力起电慨率。
应对对策:
瓶颈问题3:CO流出综合治理
RTO出口型加建CO在线平台监测数据仪,时时懂得调整自燃湿度;
工业园区安装使用CO报警器设施,对接应激透气模式。
改进措施:
五、办理结果效验
六、客户反馈
环保合规:连续3年通过国家环保验收,粉尘和VOCs排放低于国家标准限值50%;
经济实惠高效益:
年节俭催化活性炭吸附购进费¥200万;
的设备水耗减少30%,年避免浪费商业用电¥六十万;
市场经济成效:装配车间PM2.5浓度值骤降90%,企业员工事业病投拆率骤降80%,评为“地方级深绿服装厂”。
总结
该方案通过“负压集气-多级除尘-催化燃烧-智能管控”四维协同工艺,解决了铸造行业废气成分复杂、粉尘爆炸风险高、VOCs治理难的核心问题,兼具高效性、安全性和经济性,可为汽车配件、工程机械铸造等领域提供参考!

 扫一扫添加微信