涂料厂粉尘废气怎么处理方法|涂料厂粉尘烟尘恶臭异味废气处理案例
案例一:某水性涂料厂树脂合成车间粉尘治理项目
项目背景
某建筑涂料工厂工作量能1万吨,核心工作水性光敏树脂木工漆。在光敏树脂组成环节中,食材预混(钛白粉、磷酸钙、水性聚氨酯酯面霜)生产大量含塑料填料尘土爆炸(TiO₂的含量≥60%),車间尘土爆炸有机废气浓度达15-20mg/m³,产生设备蒸发器吸收率急剧下降、喷塑环节堵枪,且尘土爆炸扩撒吸引周遍居委举报。的环保监测显现PM10排放标准超出标准(>10mg/m³)。
废气成分来源
- 主要成分:无机填料(钛白粉、碳酸钙)扬尘、树脂乳液雾滴;
- 次要成分:挥发性有机物(VOCs,如丙烯酸酯单体、丙二醇甲醚)、静电喷涂产生的微量臭氧(O₃)。
处理工艺流程
- 源头控制:
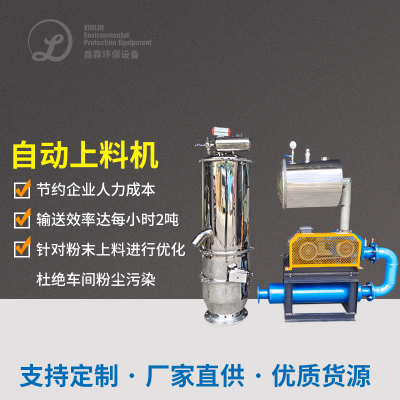
- 密闭式投料系统+负压螺旋输送,减少粉尘逸散;
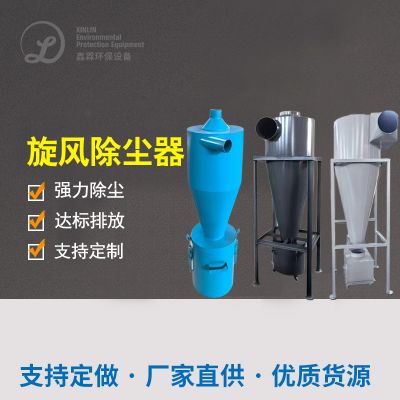
- 合成反应釜顶部安装旋风分离器,初步拦截大颗粒粉尘。
- 一级除尘:
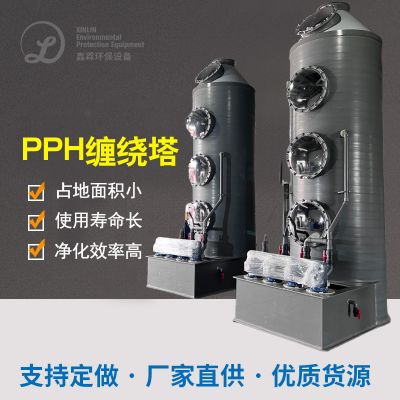
- 湿式文丘里洗涤塔:通过雾化水幕捕集5-50μm颗粒,去除率≥90%;
- 二级净化:
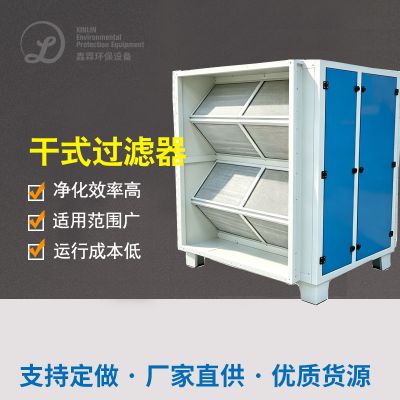
- 布袋除尘器(防静电涤纶针刺毡滤袋):过滤1-5μm细粉,效率≥95%;
- 深度处理:
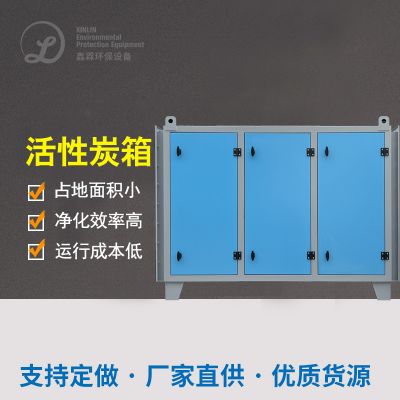
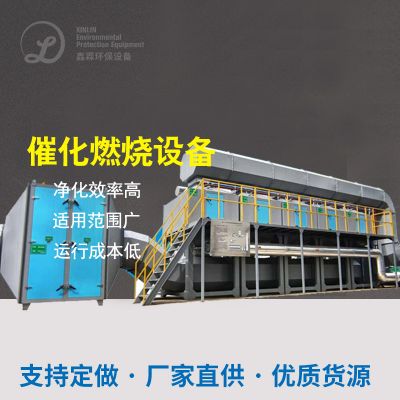
- 活性炭吸附+催化燃烧(CO炉):同步吸附VOCs并催化分解为CO₂/H₂O,出口VOCs浓度≤20mg/m³。
最终效果
- 车间粉尘浓度降至1.2mg/m³,达到《涂料、油墨及胶粘剂工业大气污染物排放标准》(GB 37824-2019);
- VOCs减排量达12吨/年,喷涂工序堵枪率降低80%;
- 系统运行能耗降低25%,投资回收期15个月。
案例二:某溶剂型汽车涂料厂调漆废气综合治理项目
项目背景
某小汽车真石漆客户调漆厂房操作大批量有机酸肥料高沸点溶剂(甲苯、二甲苯、乙酸丁酯),分层搅拌机时会产生溶度较高的值VOCs(阀值溶度值>500mg/m³)及少许染料粉尘爆炸(重金属超标铬黑、有机酸肥料紫等)。原始处置系统软件仅用特异性炭离心分离,达到饱和状态后频频修改,运营生产不便捷、价格昂贵且存在的2次的污染可能性。
废气成分来源
- 核心污染物:有机溶剂挥发(VOCs占比80%)、颜料研磨产生的超细颗粒(PM2.5,含重金属);
- 伴生污染物:高温搅拌产生的氮氧化物(NOx)及臭氧(O₃)。
处理工艺流程
- 预处理:
- 冷凝回收装置:对高沸点溶剂(如二甲苯)进行冷凝回收,回收率≥70%;
- 除尘脱附:
- 脉冲布袋除尘器(覆膜PTFE滤袋):拦截0.3μm以上颗粒,效率≥99.5%;
- VOCs深度处理:
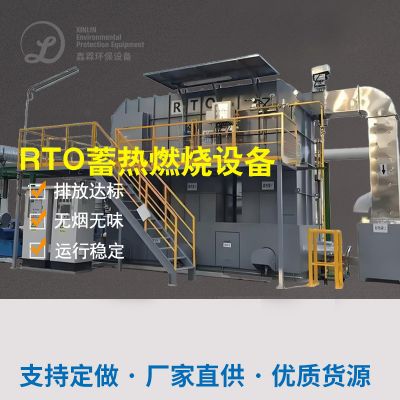
- RTO蓄热燃烧炉(950℃):彻底分解VOCs,热能回用于调漆车间供热;
- SCR脱硝装置:选择性催化还原NOx至<30mg/m³。
最终效果
- VOCs排放浓度≤15mg/m³,颗粒物浓度≤5mg/m³,满足《大气污染物综合排放标准》(GB 16297-1996);
- 溶剂年回收价值超200万元,NOx减排90%;
- 彻底消除异味扰民问题,获评A级绩效企业。
技术选型要点
- 粉尘与VOCs协同治理:
- 高浓度VOCs优先采用冷凝+RTO组合工艺,低浓度VOCs适用活性炭吸附+CO催化燃烧;
- 含重金属粉尘需选用防腐蚀滤材(如PTFE覆膜),避免重金属渗出污染。
- 防爆与安全性:
- 溶剂型涂料废气需配置泄爆片、惰性气体保护系统,符合《粉尘防爆安全规程》(GB 15577-2018);
- RTO焚烧温度需严格控制在800-1000℃,防止二噁英生成。
- 资源化利用:
- 优先回收高价值溶剂(如甲苯),降低运行成本;
- 余热回收可提升系统整体能效(节能率≥30%)。
确认之内案列探及,建筑涂料厂焊接烟尘管理需结合实际液体基本特性与焊接烟尘的性质,选取“初中物理短信拦截+物理化学分析+资源性再利用”多极技術,兼得环保健康合规经营性与经济增长收益。

 扫一扫添加微信