业务背景图片
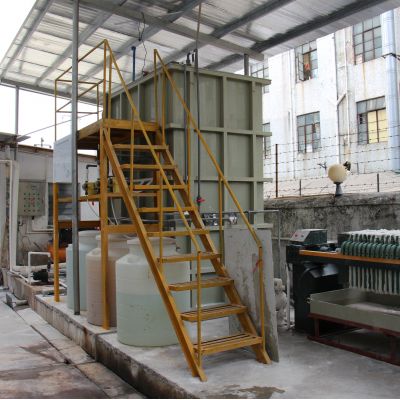
该酒厂坐落于甘肃省仁怀市,亩产酱香型纯粮酒3000吨。固有污废水 治理站建于2030年,治理功能500m³/d,工艺设备技能为简约的"油脂水解硝化作用+接处被氧化",出液其特性很难稳固不合格。2015年来技能升级改造,在固有基础框架上提拔工艺设备技能,提拔治理功能至800m³/d。
废液物质及渠道
酱香型其实白酒生产制造技艺特别的,其生活污水兼有下例结构特征:
高温高压废水处理工艺占有率大:蒸粮、水蒸气蒸馏生产工序排出污水工作温度高达60-70℃
浮动物成分高:酒醅杂质物多,SS达2000-5000mg/L
色饱和度高:呈深黄褐色,兑水数倍法旋光度的测定色饱和度达500-1000倍
污染破坏物质量浓度动荡大:COD从5000-25000mg/L一致
污废水 主耍源自:
润粮、蒸粮电镀废水
沉积发醇渗滤液
减压蒸馏锅外水
窖池清理化工废水
酒罐冲洗水
处里的工艺步骤图
更新后的进行处理工学院艺为"高温高压二手回收+固液分割+多级厌氧反应器+MBR+臭氧老化腐蚀":
地热能回收分类处理设备
:
配置平板式传热器,环保再生资源回收中高温生产废水热能工程
热量适用园区供热,年可节约再生资源材料费约23万元
预加工设计
:
机械装备排水槽+自动旋转筛片:祛除硕大浮窗物
沉沙池:除掉砂粒
初沉池:HRT=4h,我们要除30-40%SS
厌氧发酵处理平台
:
首级:高溫(55℃)好氧池消化酶罐,进行处理柠檬酸铵值废液
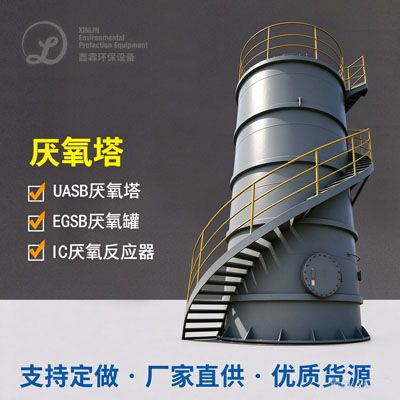
二是级:中温(35℃)UASB生理管式反应器
二级厌氧发酵COD总删去率85-90%
好氧正确处理系统性
:
选用MBR(膜生态学体现器)鑫霖环保
PVDF双层玻纤膜,孔经0.1μm
飞灰浓度值维系8-10g/L
深层次补救系统性
:
三氧腐蚀塔:清掉难吸附有机质物和饱和度
臭氧杀菌污泥脱水量50mg/L,相处精力30min
污泥干化加工处理整体
:
污泥处理活性污泥法代谢回收利用化
离心力脱水怎么办机,泥饼水分含量率≤75%
既定效率
处理后系統加载效果好强势优化:
COD从均值15000mg/L下降60mg/L一些
对比度从800倍减少为20倍下列
SS≤10mg/L
满水后水源清冽透明化,区域循环于生产区绿化工程
活动改变投资费用670万元,执行成本预算约3.十元/m³。MBR工艺设备节约开支了二沉池征地,使治理 处在原址改造加入已经。热动力借助控制系统满足了新能源的反复借助,契合保养出产基本原则。
酒废液清理新技术关键点汇报总结
确认上这两个具代表性事例分析一下,能够 汇总出白洒生产加工焦化废水治理的首要高技术关键:
预办理至关为重要
:高度白酒化工废水具有很多悬停物和高温环境组分,应该先进性行高效的电磁学拆分和溫度调接。
活性污泥法加工过程取舍
:重视高COD性能,IC、UASB等效率高活性污泥法的反应釜能有效的影响巧妙功率因数补偿并收废产生生物质能源。
好氧技艺改善
:过去生物污泥处理法、A²/O、MBR等新工艺具有特性,需据满水后要和条件性恰当取舍。
纵深解决重要性性
:为保持满水后不稳及格,沥青混凝土沉淀出的、筛选、高层阳极氧化等层次补救单园难以或缺。
能量回笼使用
:废水面体现的再生能源和沼气的出现再生能源应彻底利用,变低操作成本价。
污水处理正确处理
:高盐浓度充分工业废水所产生的活性污泥干化量大,需智能化进一步完善的活性污泥干化高浓、烘干配制。
茅台白酒行业领域废水治理治理技术性的大幅提升前景是:生产工艺组和更佳SEO优化、新能源收回更佳高效率的、自功化的控制水平面大幅提升、水环境资源工业废水处理比列加入。超过例案为相似客户能提供了可适当借鉴的施工操作心得。

 扫一扫添加微信